

Tekniset ominaisuudet: Se voi leikata kaikenlaisia kääntöpintoja polkupyörällä, kuten kartio...
Katso tiedot
 Edeltävä
Konepaja käsittelee harvoin vain yhden tyyppistä koneistustehtävää. Jotkut komponentit tarvitsevat useita pintoja sorvata, kun taas toiset vaativat erilaisia leikkaustoimenpiteitä ennen kuin ne ovat valmiita seuraavaan tuotantovaiheeseen. Näiden tehtävien hoitamiseen voi sisältyä toistuva työkappaleen käsittely, työkalujen vaihto ja huolellinen koneiden välinen koordinointi. Nämä vaatimukset ovat tehneet kaksoisrevolverisesta CNC-sorvista käytännöllisen vaihtoehdon valmistajille, jotka haluavat organisoida koneistusprosessinsa.
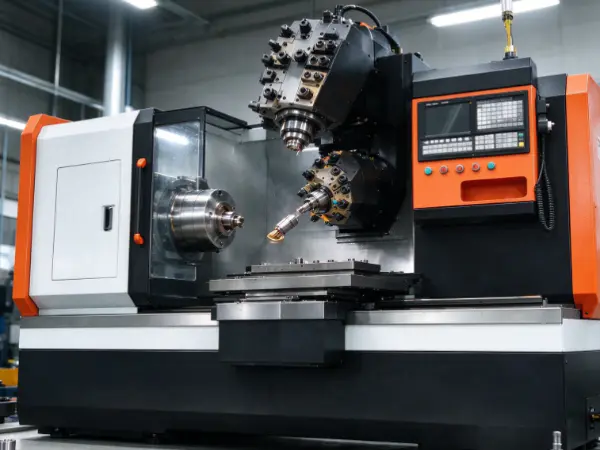
A kaksoisrevolverinen CNC-sorvi käyttää kahta työkalurevolveria työstämään työkappaletta. Koneen rakenteesta riippuen tornit voivat toimia itsenäisesti tai koordinoida liikkeitään suorittaakseen niihin liittyviä tehtäviä. Tämä järjestely antaa valmistajille enemmän vaihtoehtoja suunniteltaessa, miten komponentti tulisi työstää.
Tämän laitteiston arvo ei rajoitu siihen, että siinä on kaksi tornia yhden sijasta. Sen hyödyllisyys riippuu siitä, kuinka kone käsittelee leikkausoperaatioita, kuinka työkalut on järjestetty ja hyödynnetäänkö tuotantoprosessissa molempia torneja. Konepajoilla, jotka työskentelevät eri komponenttien ja muuttuvien tuotantovaatimusten parissa, nämä tekijät voivat vaikuttaa laitevalintaan ja päivittäiseen työnkulkuun.
Suurin ero on työkalujen järjestelyssä. Perinteinen CNC-sorvi käyttää usein yhtä tornia pitämään ja sijoittamaan työssä tarvittavia leikkaustyökaluja. CNC-sorvissa on kaksi työkalurevolveria, mikä antaa koneelle toisen työkalusarjan, joka voidaan määrittää sopiviin toimintoihin.
Jokaisessa revolverissa voi olla työkaluja erilaisiin koneistustehtäviin. Toinen voi käsitellä ulkoista kääntötoimintoa, kun taas toinen työskentelee komponentin toisella saavutettavalla alueella. Koneen rakenteesta ja ohjausjärjestelmästä riippuen molemmat tornit voivat toimia samanaikaisesti tai suorittaa tehtävänsä suunnitellussa järjestyksessä.
Tämä järjestely muuttaa tapaa, jolla koneistustyö voidaan järjestää. Yhdellä tornilla tiettyjen toimintojen on odotettava, kunnes nykyinen tehtävä on suoritettu ja työkalua on muutettu tai muutettu. Kaksoisrevolverikokoonpano voi sallia joidenkin näistä tehtävistä päällekkäisyyden, mikäli työkappaleen geometria, työkaluradat ja koneen ominaisuudet sen sallivat.
Kaksi tornia ei kuitenkaan automaattisesti tarkoita, että jokainen työ sujuisi nopeammin. Joillakin komponenteilla on rajoitetut työstövaatimukset, eivätkä ne välttämättä hyödy paljon lisärevolverista. Muut osat sisältävät useita toimintoja, jotka voidaan jakaa käytettävissä olevien työkalujen kesken, mikä tekee toisesta tornista hyödyllisemmän.
Ero koskee siis tuotannon joustavuutta. Konepajan on pohdittava, miten sen komponentit valmistetaan, mitkä toiminnot voidaan koordinoida ja sopiiko lisätyökalujärjestely todelliseen työmäärään.
Toinen torni tarjoaa ohjelmoijille ja käyttäjille toisen tavan jakaa koneistustehtävät. Sen sijaan, että ne osoittaisivat jokaisen toiminnon yhdelle työkaluasemalle, he voivat suunnitella, mitkä tehtävät kuuluvat kullekin tornille, ja määrittää, milloin nämä tehtävät tulisi suorittaa.
Tarkastellaan komponenttia, joka vaatii useita sorvaustoimenpiteitä pinnan eri osissa. Yksi torni voidaan määrätä käsittelemään tiettyä aluetta, kun taas toinen suorittaa yhteensopivan toiminnon muualla. Jos koneen rakenne tukee samanaikaista leikkaamista kyseisessä järjestelyssä, jonkin verran työtä voi tapahtua saman jakson aikana.
Tämä lähestymistapa voi vähentää toimintojen välistä odotusta. Se voi myös auttaa rajoittamaan tarpeetonta tornin liikettä ja toistuvaa työkalun sijoittelua. Todellinen tulos riippuu osan suunnittelusta, leikkausolosuhteista ja siitä, kuinka tehokkaasti ohjelma koordinoi käytettävissä olevia työkaluja.
Molempia torneja voidaan käyttää myös peräkkäin eikä samanaikaisesti. Yksi torni voi suorittaa sille osoitetun tehtävän ennen kuin toinen aloittaa toisen operaation. Tästä voi silti olla hyötyä, kun työkalujärjestely yksinkertaistaa koneistussuunnitelmaa tai tarjoaa kätevän pääsyn komponenttiin tarvittaviin työkaluihin.
Ohjelmoinnista tulee tärkeä osa tätä prosessia. Kone tarvitsee selkeät ohjeet työkalun liikkeestä, leikkausjärjestyksestä ja revolvereiden välisestä koordinoinnista. Käyttäjien on myös tarkistettava, että suunnitellut liikkeet ovat yhteensopivia työkappaleen, kiinnikkeiden ja muiden koneen osien kanssa.
Kun prosessi suunnitellaan huolellisesti, toisesta tornista tulee enemmän kuin lisätyökalun pidike. Se tarjoaa toisen tavan järjestää työ siten, että jokainen operaatio sopii laajempaan työstökiertoon.
Jotkut komponentit vaativat useita työstötoimenpiteitä ennen kuin ne saavuttavat aiotun muodon. Osa saattaa tarvita ulkoista sorvausta, sisäistä koneistusta, pintakäsittelyä, uritusta tai muita leikkaustehtäviä. Näiden toimintojen hallinta erillisillä koneilla voi sisältää lisäsiirtoja ja toistuvia asennustöitä.
Kaksoisrevolverinen CNC-sorvi voi auttaa yhdistämään yhteensopivia toimintoja. Käytettävissä olevat työkalut voidaan järjestää käsittelemään komponentin eri ominaisuuksia, mikä vähentää tarvetta järjestää työ uudelleen yhden tornin ympärille. Tästä voi olla hyötyä, kun useita koneistustehtäviä on koordinoitava samalla työalueella.
Edut riippuvat osan geometriasta. Komponentti, jossa on useita käsiksipäästäviä pintoja, voi tarjota mahdollisuuksia työn jakamiseen tornien välillä. Suhteellisen yksinkertainen osa, joka vaatii vain pienen määrän operaatioita, voi hyötyä vähemmän tästä järjestelystä.
Myös työkalujen saatavuudella on merkitystä. Toisen revolverin tulee päästä aiotulle leikkausalueelle häiritsemättä toista revolveria, työkappaletta tai koneen rakennetta. Jotkut toiminnot on ehkä suoritettava erikseen, koska niiden työkaluradat menevät päällekkäin tai koska työkappale ei salli turvallista samanaikaista työstöä.
Monimutkaisuus ei aina ole syy valita kaksoisrevolverikone. Valmistajien on tarkasteltava todellista toimintosarjaa sen sijaan, että arvioida osaa vain sen ulkonäön perusteella. Hyvin suunnitellussa prosessissa voidaan käyttää kahta tornia eri ominaisuuksien tehokkaaseen käsittelyyn, kun taas toinen komponentti voi sopia paremmin yksinkertaisempaan konekokoonpanoon.
Tämä joustavuus voi auttaa konepajoissa, jotka valmistavat erilaisia sorvattuja komponentteja, mukauttamaan koneistussuunnitelmansa erilaisiin töihin ilman, että jokainen osa käsitellään täysin erillisenä tuotantohaasteena.
Työkappaleen käsittely voi olla merkittävä osa valmistusprosessia. Komponentti on ehkä poistettava yhdestä koneesta, siirrettävä toiseen, sijoitettava uudelleen ja tarkastettava ennen koneistuksen jatkamista. Jokainen siirto luo uuden mahdollisuuden viivästyksiin, käsittelyjälkoihin tai asetuseroihin.
Kun yhteensopivia operaatioita voidaan suorittaa CNC-sorvilla, jotkut näistä siirroista voidaan välttää. Työkappale pysyy työstöalueella, kun kaksi revolveria suorittavat niille määrättyjä tehtäviä. Tämä voi yksinkertaistaa tuotantoreittiä ja vähentää komponenttien uudelleensijoittelun määrää.
Vähemmän siirtoja saattaa myös olla helpompi ylläpitää johdonmukaisuutta toisiinsa liittyvien toimintojen välillä. Toistuva asetus voi aiheuttaa pieniä eroja kohdistuksessa tai sijoittelussa. Useamman työn suorittaminen yhden asennuksen sisällä voi auttaa rajoittamaan näitä eroja, vaikka tulos riippuu silti koneen kunnosta, työntötavasta, työkaluista ja prosessin ohjauksesta.
Tällä edulla on rajansa. Jotkut komponentit vaativat työstöä pinnoilla, joihin ei päästä käsiksi olemassa olevassa kokoonpanossa. Ne on ehkä vielä siirrettävä uudelleen tai siirrettävä toiseen koneeseen. Lisätoimintoja, kuten erikoishionta tai -käsittely, voidaan tehdä myös muualla.
Valmistajien tulisi siksi tarkistaa koko tuotantoreitti ennen kuin oletetaan, että kaksirevolveriinen CNC-sorvi eliminoi käsittelyn. Hyödyllinen kysymys on, pystyykö kone yhdistämään tällä hetkellä erillisiä asetuksia vaativat toiminnot, ei se, pystyykö se suorittamaan kaikki valmistustehtävät.
| Tuotannon harkinta | Kaksoisrevolverisen CNC-sorvin mahdollinen rooli |
|---|---|
| Toistuvat työkalun vaihdot | Mahdollistaa eri työkalujen sijoittamisen kahteen torniin |
| Useita kääntötoimintoja | Tarjoaa vaihtoehtoja tehtävien jakamiseen tornien välillä |
| Työkappaleiden siirrot | Saattaa vähentää siirtoja, kun yhteensopivat toiminnot jakavat yhden asennuksen |
| Työkalujen käyttöoikeus | Tarjoaa lisätyökaluja sopivia komponenttiominaisuuksia varten |
| Tuotannon suunnittelu | Edellyttää työkalun kulkureittien ja työstöjärjestyksen koordinointia |
| Laatutarkastukset | Tukee suunniteltua tarkastusprosessia koneistuksen ohella |
Taulukko kuvaa mahdollisia käyttötapoja taattujen tulosten sijaan. Todelliset hyödyt riippuvat komponentista ja tavasta, jolla kone on konfiguroitu.
Konepajat käsittelevät harvoin täsmälleen samaa tuotantoyhdistelmää. Jotkut valmistavat toistuvia komponentteja, kun taas toiset saavat tilauksia erilaisista osamalleista. Laitteiston valinnan tulee heijastaa näitä malleja sen sijaan, että luottaisi vain yhteen käsitykseen siitä, miltä tehokas koneistus näyttää.
Toistuvassa tuotannossa CNC-sorvi voi tarjota tavan koordinoida toistuvia toimintoja suunnitellussa syklissä. Kun ohjelma, työkalut ja työskentelyjärjestelyt on luotu, myymälä voi käyttää tätä prosessia vastaaville komponenteille. Säännölliset tarkastukset ovat edelleen tarpeen työkalujen kulumisen, materiaalierojen ja koneen kunnon muutosten huomioimiseksi.
Monipuolisessa tuotannossa työkalujen järjestelystä tulee tärkeä näkökohta. Koneeseen, jossa on sopivia työkaluvaihtoehtoja, voidaan tehdä erilaisia työstötehtäviä ilman, että jokaiseen työhön tarvitaan täysin uutta laitejärjestelyä. Komponenttien välillä vaihtamiseen voi kuitenkin sisältyä ohjelmointia, asennusta, työkalujen vaihtoa ja tarkastusta.
Myös materiaalin tyyppi vaikuttaa prosessiin. Eri metallit reagoivat eri tavalla leikkaukseen, ja sopivat työkalut ja työstöolosuhteet voivat muuttua vastaavasti. Yhdelle materiaalille toimivaa tuotantosuunnitelmaa ei pitäisi automaattisesti soveltaa toiseen ilman tarkistusta.
Myös tilauksen koolla on väliä. Kaksoisrevolverinen CNC-sorvi voi sopia liikkeelle, joka valmistaa säännöllisesti osia, joissa on useita yhteensopivia sorvaustoimintoja. Satunnaisissa töissä, joissa on yksinkertaisia muotoja, asennusvaatimukset voivat olla suurempia kuin lisätornin edut.
Realistisessa arvioinnissa tarkastellaan osien yhdistelmää, kuinka usein mallit muuttuvat ja mitä toimintoja voidaan yhdistää. Koneen tulisi sopia tuotantomalliin sen sijaan, että se pakottaisi tehtaan järjestämään kaikki työt uudelleen kykyjensä mukaan.
Kaksi työkalurevolveria luo lisätyöstövaihtoehtoja, mutta ne vaativat myös huolellista ohjelmointia. Jokaisen tornin on seurattava sopivaa työkalurataa, ja niiden liikkeiden välinen suhde on määriteltävä selkeästi. Ilman asianmukaista suunnittelua lisätyökalut voivat aiheuttaa tarpeettomia liikkeitä tai aiheuttaa häiriöriskin.
Ohjelma määrittää, mitä työkaluja käytetään, milloin kukin operaatio alkaa ja toimivatko tornit samanaikaisesti vai peräkkäin. Jotkut tehtävät voivat mennä päällekkäin, kun taas toisten on odotettava tietyn toiminnon valmistumista. Järjestys riippuu komponentin geometriasta, leikkuutyökaluista ja koneen rakenteesta.
Törmäysten esto on tärkeä osa ohjelmointia. Revolveri ei saa siirtyä toisen tornin, työkappaleen tai ympäröivien koneen osien reitille. Työkalunpitimet, kiinnikkeet ja työskentelyvälineet on myös otettava huomioon liikettä suunniteltaessa.
Simulaatio- ja ohjelmatarkistukset voivat auttaa tunnistamaan mahdolliset ongelmat ennen varsinaisen koneistuksen aloittamista, jolloin koneen ohjaus ja ohjelmisto tukevat näitä toimintoja. Operaattoreiden on silti varmistettava, että asetukset vastaavat ohjelmaa ja että valitut työkalut on asennettu oikein.
Myös työkalujako ansaitsee huomiota. Toimintojen jakaminen tornien välillä edellyttää muutakin kuin työn jakamista kahteen ryhmään. Työkalujen saatavuus, leikkausmahdollisuudet, toimintajärjestys ja kunkin tehtävän suorittamiseen tarvittava aika voivat vaikuttaa kokonaisprosessiin. Huonosti tasapainotetut tehtävät voivat jättää yhden tornin odottamaan, kun toinen hoitaa suurimman osan työstä.
Tästä syystä ohjelmointia ja prosessin suunnittelua tulee pitää osana laitepäätöstä. Kaksoisrevolverinen CNC-sorvi tarjoaa lisävaihtoehtoja, mutta tarvitaan ammattitaitoista suunnittelua, jotta nämä vaihtoehdot voidaan muuttaa käytännölliseksi koneistusprosessiksi.
Tornien määrä on vain yksi tekijä valittaessa laitteita. Valmistajien on ymmärrettävä osat, joita he aikovat valmistaa, ja selvitettävä, tukeeko koneen rakenne vaadittuja toimintoja. Osien mitat, geometria, materiaali ja työstöjärjestys vaikuttavat kaikki soveltuvuuteen.
Käytettävissä oleva työalue on toinen näkökohta. Koneen on tarjottava sopiva pääsy työkaluille ja annettava aiotut toiminnot tapahtua ilman häiriöitä. Ostajien tulee keskustella edustavista komponenteista laitetoimittajan kanssa ja käydä läpi, miten kukin toiminta järjestetään.
Myös työnteko vaikuttaa tulokseen. Komponentin on pysyttävä turvallisena leikkauksen aikana, etenkin kun eri työkalut toimivat tiiviissä yhteistyössä. Valitun kiinnikkeen tai istukan tulee sopia osaan ja sallia tarvittava leikkauspääsy.
Huolto- ja käyttökokemusta ei pidä unohtaa. Kaksi tornia lisää työkalujen asentoja ja lisää ohjattavia liikkeitä. Myymälä tarvitsee käytännöllisen tavan tarkastaa työkalut, vaihtaa kuluneita osia, huoltaa konetta ja kouluttaa kuljettajia työskentelemään sen ohjausjärjestelmän kanssa.
Integrointi olemassa olevan tuotantolinjan kanssa voi vaikuttaa lopulliseen päätökseen. Materiaalin syöttö, osien purkaminen, tarkastus ja jatkoprosessit tulee ottaa huomioon. Jos kone on tarkoitettu käytettäväksi automaattisten käsittelylaitteiden kanssa, yhteensopivuus ja osien suunniteltu liike on tarkistettava ennen asennusta.
Valmistajat voivat keskustella useista kysymyksistä arvioidessaan laitteita:
Vastaukset auttavat selvittämään, vastaavatko koneen ominaisuudet myymälän tuotantovaatimuksia. Ne tarjoavat myös käytännön pohjan eri konekokoonpanojen vertailulle.
Kaksirevolveriista CNC-sorvia käytetään nykyaikaisissa konepajoissa, koska se tarjoaa toisen tavan järjestää sorvaustyöt. Jakamalla sopivat tehtävät kahden tornin välillä valmistajat voivat vähentää tarpeetonta odottelua, yksinkertaistaa joitain tuotantoreittejä ja rajoittaa toistuvaa työkappaleen käsittelyä. Nämä edut riippuvat osan suunnittelusta, työkalujen järjestelystä, ohjelmoinnista ja yleisestä työnkulusta. Laitteesta on hyötyä, kun sen lisäominaisuudet ratkaisevat todellisia tuotantoongelmia sen sijaan, että ne vain lisäävät koneistusprosessin monimutkaisuutta.

Tekniset ominaisuudet: Se voi leikata kaikenlaisia kääntöpintoja polkupyörällä, kuten kartio...
Katso tiedot
Tekniset ominaisuudet: Kaltevien sänkyjen CNC -työstötyökalu käyttää kotimaisia tai tuotuja ...
Katso tiedot
Tekniset ominaisuudet: Kansainvälisen edistyneeseen tekniikkaan perustuen tämän työstötyök...
Katso tiedot
Tekniset ominaisuudet: Kaltevien sängyjen CNC -työstötyökalu käyttää kotimaisia tai tuotuja ...
Katso tiedot
Tekniset ominaisuudet: 45 ° VALTTAVA BED -pohjarakenne, tiukka ikääntymiskäsittely, sileä siru...
Katso tiedot
Tekniset ominaisuudet: Kansainvälisen edistyneeseen tekniikkaan perustuen tämän työstötyökalun...
Katso tiedotDigitaalisten ja yritysasiantuntijoiden tiimi opastaa sinua oikeaan suuntaan.
Puhutaan
## •
 [email protected]
 +86-576-82879226
 Xialiangin teollisuusalue, Luqiaon piiri, Taizhou City, Zhejiangin maakunta, Kiina
Tekijänoikeus © Zhejiang Guoyu CNC COUNCH TOLEG Co., Ltd. Kaikki oikeudet pidätetään.
