

Tekniset ominaisuudet: Konetyökalu on erittäin tarkkuus, ja karaa tukee korkea tarkkuus kaksoi...
Katso tiedot
 Edeltävä
Pienet komponentit kantavat hiljaa paljon painoa valmistuksen aikana. Ne näkyvät instrumenteissa, mekaanisissa kokoonpanoissa, elektronisissa laitteissa, lääketieteellisissä laitteissa ja kaikenlaisissa tarkkuustuotteissa. Nämä osat saattavat näyttää yksinkertaisilta yhdellä silmäyksellä, mutta niiden valmistaminen vaatii muodon, koon, pinnan viimeistelyn ja istuvuuden huolellista valvontaa. Pienikin poikkeama voi heikentää sen, miten komponentti kytkeytyy muihin osiin tai toimii, kun se on käytössä.
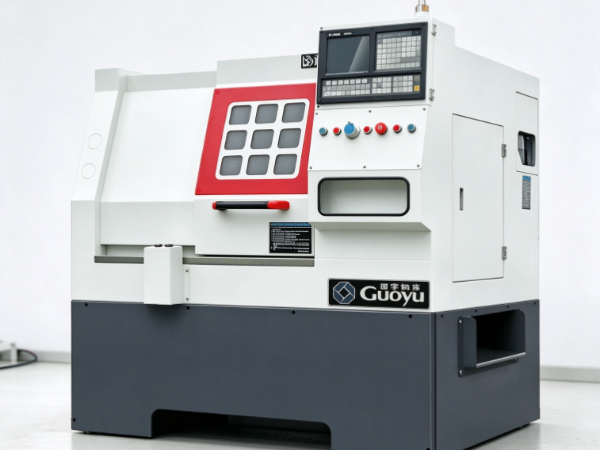
A pieni erittäin tarkka sorvi hoitaa sorvaustehtävät, joissa tuollaisella huolellisella työstyksellä on todella merkitystä. Sen kompakti rakenne sopii hyvin pieniin työkappaleisiin, kun taas sen mekaaninen rakenne ja ohjauslaitteet auttavat pitämään tulokset tasaisina. Kone muotoilee sylinterimäisiä osia, luo porrastettuja pintoja, muodostaa uria ja tuottaa muita ominaisuuksia hallitulla leikkauksella.
Pelkästään koneen koko ei kuitenkaan määritä soveltuvuutta hienoille osille, kannattaa sanoa etukäteen. Tulos riippuu todella useista tekijöistä yhdessä – koneen vakaudesta, karan suorituskyvystä, työkalun kunnosta, työkappaleen pidosta, materiaalin ominaisuuksista ja siitä, kuinka huolellisesti kukin toiminta suunnitellaan. Näiden elementtien hallinta auttaa valmistajia selvittämään, milloin pieni erittäin tarkka sorvi aidosti sopii heidän tuotantotarpeisiinsa.
Hienot osat vaativat usein tiukasti kontrolloitua materiaalin poistoa. Työkappaleessa voi olla kapea profiili, pieni halkaisija tai useita toisiinsa liittyviä ominaisuuksia, joiden on sovittava yhteen juuri oikein. Pieni erittäin tarkka sorvi tukee tällaista työtä yhdistämällä kompaktin työalueen ohjattuun työkalun liikkeeseen.
Sorvauksen aikana työkappale pyörii, kun leikkaustyökalu irrottaa materiaalia pinnastaan noudattaen suunniteltua reittiä kappaleen muotoilemiseksi. Työkappaleesta ja leikkausmenetelmästä riippuen tämä voi tuottaa lieriömäisiä osia, olkapäitä, uria, kartiomaisia ja monia muita ominaisuuksia.
Kompakti kone helpottaa myös pienten työkappaleiden saamista käsiksi. Käyttäjä voi keskittyä tiukasti leikkausalueeseen ja seurata, kuinka työkalu toimii vuorovaikutuksessa materiaalin kanssa. Siitä on todella hyötyä, kun komponentissa on useita hienoja yksityiskohtia tai kun prosessi vaatii usein tarkastusta matkan varrella.
Tässä on myös toinen todellinen etu – kyky toistaa vakiintunut prosessi luotettavasti. Kun asetus ja työkalurata on valittu, sama koneistusjakso voi kulkea samanlaisten osien läpi. Tämä vähentää komponenttien välistä vaihtelua, mikäli kone pysyy hyvässä kunnossa ja kokoonpano pysyy vakaana.
Jokainen pieni osa ei kuitenkaan tarvitse erittäin tarkkaa sorvia. Yksinkertaiset komponentit, joilla on laaja toleranssi, voidaan usein valmistaa kokonaan muilla laitteilla. Pieni tarkkuussorvi ansaitsee paikkansa, kun suunnittelu vaatii tiukkoja mittoja, puhdasta pintaa tai tiivistä yhteensopivuutta yhdistettyjen komponenttien kanssa.
Koneen vakaus muokkaa hienojen osien laatua suoraan. Leikkauksen aikana karan, työkappaleen, työkalun ja tukirakenteen on toimittava yhdessä ilman, että ei-toivottu liike hiipii sisään. Pienikin tärinä voi jättää näkyviä jälkiä pintaan tai irrottaa pienen piirteen muodon.
Vakaa kone pitää leikkuutyökalun lukittuna sille tarkoitetulla radalla. Tällä on paljon merkitystä, kun sorvaat kapeita akseleita, pieniä tappeja, holkkeja ja muita komponentteja, joiden materiaalia on rajoitettu leikkausalueen ympärillä. Jos työkappale siirtyy tai tärisee leikkauksen puolivälissä, valmis kappale voi ajautua aiotusta mallista.
Koneen runko ja sisäiset komponentit tukevat tätä vakautta. Jäykkä rakenne kestää hyvin leikkausvoimia, kun taas hyvin huolletut liikkuvat osat tukevat hallittua liikettä kauttaaltaan. Myös asennusympäristöllä on väliä – epätasainen pohja tai lähellä oleva tärinää aiheuttava laitteisto voi aidosti vaikuttaa koneistustulokseen.
Vakaus ei myöskään riipu pelkästään koneen rakenteesta. Leikkausolosuhteet ja työkappaleen tuki ovat tässä todella tärkeitä. Työkalu, joka ulottuu liian kauas pidikkeestään, pyrkii tärisemään. Ohut työkappale voi taipua leikkauspaineen alaisena. Epäsopiva leikkausmenetelmä voi tuottaa tarpeetonta voimaa ja vaikuttaa valmiiseen pintaan vaikeasti ennakoitavilla tavoilla.
Valmistajat voivat pienentää näitä riskejä sopivalla koneen asennuksella, oikean työkalun valinnalla ja säännöllisellä tarkastuksella. Heidän tulee myös punnita jokaisen työkappaleen muoto ja pituus ennen kuin päättävät, kuinka sitä pidetään ja koneistetaan.
Hienojen osien kohdalla vakaa koneistusprosessi on paljon tärkeämpää kuin pelkkä koneen kokoon tai ulkonäköön nojautuminen. Tavoitteena on pitää liike hallinnassa koko toimenpiteen ajan, jotta jokainen leikkaus seuraa sitä polkua, jonka sen pitäisi kulkea.
Kara pyörittää työkappaletta sorvauksen aikana ja sen käyttäytyminen muokkaa sitä, kuinka sujuvasti materiaali liikkuu leikkuutyökalun ohi. Jos pyöriminen on epätasaista tai työkappaletta ei pidetä oikein, leikkaustyökalu voi päätyä poistamaan materiaalia epätasaisesti.
Pienille komponenteille karan suorituskyvyllä on merkitystä erityisesti siksi, että pienikin häiriö voi jättää huomattavan jäljen valmiiseen muotoon. Osat, joilla on kapea halkaisija tai hienoja pintaominaisuuksia, ovat yleensä herkkiä pyörimis-, puristus- ja leikkauspaineen muutoksille.
Työkappale tarvitsee myös keskityksen ja kiinnityksen oikein. Huono kohdistus voi saada osan pyörimään keskipisteen ulkopuolelle, mikä johtaa epätasaiseen materiaalin poistoon. Liiallinen puristusvoima vaarantaa herkän materiaalin muodonmuutoksen, kun taas riittämätön pitovoima antaa työkappaleen siirtyä puolivälissä.
Eri työkappaleet vaativat erilaisia pitomenetelmiä. Lyhyt, kiinteä osa on suhteellisen helppo kiinnittää. Pitkä, hoikka osa saattaa tarvita lisätukea taipumisen vähentämiseksi. Ohutseinäiset komponentit vaativat erityistä huolellisuutta, koska niiden muoto voi muuttua paineen alaisena tavoilla, jotka eivät aina ole ilmeisiä etukäteen.
Karan kunto ansaitsee paikan koneen rutiinihuollossa. Epätavallinen melu, tärinä tai pyörimisliikkeet voivat olla merkki tarkastuksen myöhästymisestä. Karan ja siihen liittyvien komponenttien pitäminen hyvässä kunnossa auttaa ylläpitämään ennustettavaa koneistusprosessia ajan mittaan.
Pientä erittäin tarkkaa sorvia arvioidessaan valmistajien tulee miettiä, minkä tyyppisiä osia he aikovat valmistaa. Karan järjestely, työkappaleen pitovaihtoehdot ja yhteensopivuus tarkoitettujen materiaalien kanssa ratkaisevat sen, pystyykö kone aidosti täyttämään tehtävän vaatimukset.
Leikkuutyökalu muotoilee suoraan koneistetun komponentin pinnan ja profiilin. Se kuorii materiaalia työkappaleen pyöriessä, joten sen kunto ja geometria todella määräävät lopullisen profiilin kehittymisen.
Sopiva työkalu auttaa tuottamaan puhtaat reunat ja sileät pinnat. Sopimaton voi jättää jälkeensä karkeita jälkiä, purseita tai ei-toivottuja muodonmuutoksia. Nämä ongelmat näkyvät selvemmin pienissä komponenteissa, koska työskentelyalue on tiukka ja hienot ominaisuudet jättävät vähän tilaa virheiden korjaamiseen jälkikäteen.
Työkalun valinta riippuu materiaalista, osan geometriasta ja toimenpiteestä. Pehmeää metallia hyvin muotoileva työkalu ei välttämättä toimi samalla tavalla kuin kovemman materiaalin leikkaaminen. Työkalun on myös vastattava tuotettavaa ominaisuutta – urat, olakkeet ja kapeat profiilit voivat vaatia erilaisia leikkaussärmiä tai lähestymistapoja kokonaan.
Työkalujen kuluminen on toinen tekijä, jota ei voida jättää huomiotta. Kun reuna kuluu, se leikkaa vähemmän puhtaasti ja tuottaa enemmän lämpöä tai painetta. Tämä muuttaa pinnan viimeistelyä ja muuttaa työkalun vuorovaikutusta työkappaleen kanssa yleisesti. Säännöllinen tarkastus auttaa havaitsemaan kulumisen ennen kuin se aiheuttaa toistuvia laatuongelmia.
Työkalun asetuksella on yhtä paljon merkitystä kuin työkalun valinnalla. Leikkuuterä on asetettava oikein, ja työkalun on pysyttävä tukevasti paikallaan. Liiallinen työkalun ulkonema lisää tärinää. Huono kohdistus voi vääristää tuloksena olevaa muotoa ja luoda epätasaisia leikkausolosuhteita, joita on vaikea jäljittää.
Toistuvassa tuotannossa työkalun kunto ansaitsee jatkuvan valvonnan koko prosessin ajan. Kuluneen työkalun vaihtaminen tai säätäminen oikeaan aikaan auttaa säilyttämään osien välisen johdonmukaisuuden ja vähentää mahdollisuutta, että koko erä tarvitsee lisätarkastusta tai korjausta.
Pieni erittäin tarkka sorvi voi toki tukea yksityiskohtaista työstöä, mutta lopputulos todella riippuu koneen, leikkaustyökalun ja työkappaleen välisestä suhteesta. Näitä elementtejä on tarkasteltava kokonaisuutena sen sijaan, että niitä olisi käsiteltävä erillisinä valinnoina, jotka on tehty erikseen.
Eri materiaalit reagoivat leikkaamiseen aidosti eri tavoin. Jotkut metallit koneistetaan helposti ja tuottavat puhtaita pintoja sopivissa olosuhteissa. Toiset tuottavat enemmän lämpöä, kuluttavat leikkuutyökalut nopeasti tai deformoituvat paineen alaisena. Nämä erot muokkaavat koneen, työkalun ja koneistusmenetelmän valintaa alusta alkaen.
Alumiini palvelee usein kevyitä komponentteja hyvin. Se sopii sorvausoperaatioihin kohtuullisesti, vaikka työkalun geometria ja leikkausolosuhteet muokkaavat silti esiin tulevan pinnan laadun. Messinki näkyy liittimissä, liittimissä ja pienissä mekaanisissa osissa. Sen työstökäyttäytyminen eroaa sekä alumiinista että teräksestä, joten työkalua ja prosessia voidaan joutua säätämään vastaavasti.
Teräskomponentit sopivat monenlaisiin mekaanisiin tarkoituksiin. Niiden työstövaatimukset riippuvat terästyypistä, sen kunnosta ja valmistettavan osan muodosta. Kovemmat materiaalit asettavat yleensä suurempia vaatimuksia sekä leikkuutyökalulle että koneen asetukselle.
Materiaalin käyttäytyminen tulee erityisen tärkeäksi, kun osalla on ohuet seinät, kapea varsi tai herkät reunat. Leikkausvoimat voivat taivuttaa tai muuttaa työkappaletta odottamatta. Komponentti, joka näyttää täydellisen jäykältä ennen koneistusta, voi muuttua yllättävän joustavaksi, kun materiaali alkaa irrota.
Valmistajien tulisi ottaa materiaali huomioon suunnitteluvaiheessa. Heidän on ymmärrettävä, kuinka se reagoi leikkaukseen, kuinka se pidetään ja voiko suunniteltu koneistus vaikuttaa sen muotoon matkan varrella. Tämä estää ongelmia, joita on todella vaikea korjata, kun osa on jo täysin koneistettu.
Materiaalivalinnat muokkaavat myös valmiin pinnan. Sama leikkausmenetelmä voi tuottaa melko erilaisia tuloksia eri metalleille. Työkalun kunto, työkappaleen tuki ja leikkausolosuhteet tulee valita materiaali tiukasti mielessä.
Pieni tarkkuussorvi sopii hienoihin osiin, kun sen ominaisuudet vastaavat aidosti käsillä olevaa materiaali- ja komponenttisuunnittelua. Konetta ei pidä arvioida erillään varsinaisesta työstä, jota sen odotetaan tekevän.
Työkappaleen kiinnitys pitää materiaalin paikallaan koneistuksen aikana. Se saattaa kuulostaa yksinkertaiselta valmisteluvaiheelta, mutta se muotoilee aidosti valmiit mitat, pinnan laadun ja kuinka toistettaviksi osasta tulee erässä.
Pienet komponentit voivat olla hankalia kiinnittää, koska niiden kosketuspinta-ala on rajoitettu. Jos työkappaletta ei pidetä tarpeeksi lujasti, leikkausvoimat voivat siirtää sitä kesken työn. Purista se kuitenkin liian tiukasti, jolloin materiaali voi vääntyä – varsinkin kun komponentissa on ohuet seinät tai herkkä rakenne.
Pitotavan tulee sopia käsillä olevan työkappaleen muotoon ja kokoon. Lyhyt sylinterimäinen osa kiinnittyy riittävän helposti sopivalla istukan tai holkin avulla. Pitkä osa saattaa tarvita lisätukea, jotta se pysyy kurissa. Epätavallisen muotoiset komponentit voivat vaatia erityisesti niitä varten valmistetun pitojärjestelyn.
Oikealla linjauksella on yhtä paljon merkitystä. Jos työkappaletta ei ole keskitetty kunnolla, työkalu päätyy poistamaan materiaalia epätasaisesti. Tämä voi heikentää halkaisijaa, samankeskisyyttä ja samassa osassa olevien erilaisten piirteiden välistä suhdetta.
Kiinnityksen on myös pysyttävä johdonmukaisena valmistettaessa samanlaisia komponentteja. Muutokset osan sijoittelussa voivat aiheuttaa vaihtelua, vaikka kone suorittaa täsmälleen saman ohjelmoidun liikkeen joka kerta. Toistettavan asennuksen ansiosta on paljon helpompi pitää kiinni suunnitellusta työstösekvenssistä koko ajon ajan.
Valmistajien tulee tarkistaa kosketuspinnat ja kiinnitysosat säännöllisesti lian, vaurioiden tai kulumisen varalta. Pienet hiukkaset, jotka jäävät työkappaleen ja sen pitopinnan väliin, voivat heikentää paikannusta. Kuluneet kiinnitysosat voivat myös vähentää pitoa tai tehdä kohdistuksesta vähemmän ennustettavaa kuin sen pitäisi olla.
Tavoitteena on tukea työkappaletta ilman turhaa rasitusta. Sopivan kiinnityksen ansiosta leikkuutyökalu voi poistaa materiaalia, kun taas osa pysyy aidosti vakaana – erityisen tärkeää koneistettaessa pieniä akseleita, tappeja, holkkeja ja muita komponentteja, jotka edellyttävät tarkkaa kohdistusta toimiakseen oikein.
Oikea kone riippuu todellakin valmistetuista osista, käytetyistä materiaaleista ja odotetusta tuotannon työnkulusta. Lyhyille metallitapeille rakennetulla koneella voi olla erilaiset vaatimukset kuin pitkille akseleille tai yksityiskohtaisilla ominaisuuksilla täytetyille komponenteille.
Valmistajat voivat aloittaa kaivamalla itse osapiirustuksiin. Kokonaismuoto, kriittiset mitat, pintavaatimukset ja ominaisuuksien välinen suhde auttavat määrittelemään todelliset käsillä olevat työstötehtävät. Nämä tiedot antavat käytännön perustan saatavilla olevien koneiden vertailulle vierekkäin.
Useat tekijät ansaitsevat todellista huomiota valinnassa:
Työkappaleen kapasiteetti — koneen on sovitettava suunniteltujen osien halkaisija, pituus ja yleinen muoto.
Karan suorituskyky — Pyörityksen on tuettava leikkaustoimintoja, joita materiaali ja osasuunnittelu todella vaativat.
Työkalujen järjestely — koneen tulee päästää tarvittavat leikkuutyökalut tarvittaviin pintoihin ilman turhaa asennuspäänsärkyä.
Ohjausjärjestelmä — Ohjainten tulee tukea suunniteltua työstösekvenssiä ja antaa käyttäjien hallita prosessia selkeästi koko ajan.
Työkappaleen pito — saatavilla olevien istukkaiden, holkkien ja tukivaihtoehtojen on sopia kyseisten osien kokoon ja muotoon.
Huoltopääsy — rutiinitarkastusta tai säätöä vaativien osien tulee olla aidosti saatavilla huoltoa varten.
Työpajan vaatimukset — koneen tulee sopia käytettävissä olevaan tilaan ja työympäristöön, jossa se asuu.
Valmistajien tulee myös punnita, pystyykö kone hoitamaan kaikki suunnitellut toiminnot. Jotkut komponentit tarvitsevat vain perussorvauksen; toiset vaativat tasoitusta, uritusta, kierteitystä tai useita työkalun asennon muutoksia matkan varrella. Tarvittavat ominaisuudet ansaitsevat tarkastuksen ennen kuin mikään kone valitaan.
Asennuksen helppous on toinen käytännöllinen seikka, jota kannattaa punnita. Kun konepaja valmistaa eri osia pienissä erissä, käyttäjien on usein vaihdettava työkaluja, työskentelyjärjestelyjä ja koneistusohjelmia melko säännöllisesti. Selkeä asennusprosessi auttaa vähentämään vältettävissä olevia viiveitä ja helpottaa tuotannon päivittäistä hallintaa.
Ostopäätöksen tulee heijastaa todellisia valmistustarpeita pelkän koneen koon sijaan. Pienikokoinen kone voi toki sopia työpajaan, jossa on rajoitettu tila, mutta sen työkyvyn ja käyttötoimintojen on silti oltava linjassa niiden osien kanssa, joita se todella valmistaa.
Johdonmukainen koneistus riippuu laitteiden kunnosta ja siitä, kuinka huolellisesti prosessia kokonaisuudessaan johdetaan. Jopa aidosti sopiva kone voi tuottaa vaihtelevia tuloksia, jos työkalut kuluvat, työkappaleet puristuvat eri tavalla juoksemaan tai huolto lipsahtaa halkeamien läpi.
Selkeä asetusmenettely auttaa käyttäjiä valmistelemaan koneen joka kerta samalla tavalla. Se voi kattaa työkalun paikantamisen, työkappaleen kohdistuksen, pitojärjestelyt ja koneistustoimintojen järjestyksen. Kun nämä vaiheet dokumentoidaan kunnolla, käyttäjillä on jotain konkreettista, jota vastaan voidaan tarkistaa asennus.
Tarkastus tulee tehdä tuotannon aikana, ei vasta sen jälkeen, kun jokainen osa on jo valmis. Valittujen komponenttien tarkistaminen matkan varrella voi paljastaa muutoksia mitoissa, pinnan ulkonäössä tai sovituksessa ennen kuin ne leviävät. Jos ongelma ilmenee, käyttäjä voi kaivaa sen syyn ennen kuin se vaikuttaa muihin osiin.
Mittausmenetelmien tulee sopia käsillä olevaan komponenttiin. Yksinkertaiset ulkomitat toimivat hyvin tavallisilla mittaustyökaluilla, kun taas pienemmät ominaisuudet tai monimutkaisemmat suhteet saattavat vaatia kokonaan muita tarkastusmenetelmiä. Todellinen pointti on käyttää menetelmää, joka voi todella arvioida ohjattavan ominaisuuden.
Koneen huolto tukee myös toistettavuutta. Työalueen puhdistaminen, liikkuvien komponenttien tarkistaminen, karan toiminnan valvonta ja työkalunpitimien tarkastaminen auttavat merkitsemään olosuhteet, jotka voivat vaikuttaa koneistukseen, ennen kuin ne aiheuttavat ongelmia. Huollon tulee noudattaa koneen omia ohjeita sekä sen tuotantoympäristön tarpeita, jossa kone on käytössä.
Käyttäjien tulee pysyä valppaana muutoksista leikkaamisen aikana. Odottamaton tärinä, epätavallinen melu, huono pinnanlaatu tai epäjohdonmukainen lastun muodostuminen voivat kaikki olla merkki siitä, että prosessi vaatii huomiota. Nämä merkit eivät aina johda samasta syystä, joten koneen, työkalun, materiaalin ja työkappaleen asetukset ansaitsevat tarkastamisen yhdessä eikä erikseen.
Tuotannon suunnittelulla voi olla suuri merkitys myös tässä. Samankaltaisten osien ryhmittely vähentää asetusmuutoksia, kun taas työkalujen ja työvälineiden pitäminen järjestyksessä tekee valmistelusta paljon helpompaa. Räätälöityjä komponentteja tuottaville työpajoille onnistuneet asennukset voivat myös tuottaa tulosta, kun vastaavat työt tulevat takaisin myöhemmin.
Hienokappaletyöstö vaatii aidosti huomiota koko prosessin ajan. Kone luo tietysti leikkausliikkeen, mutta käyttäjät, työkalut, työskentely, tarkastus ja huolto syöttävät kaikki yhdessä lopputulokseen. Pieni tarkkuussorvi sopii tällaiseen työhön, kun sen suunnittelu ja käyttöominaisuudet vastaavat sitä, mitä valmistettavat osat todella vaativat.

Tekniset ominaisuudet: Konetyökalu on erittäin tarkkuus, ja karaa tukee korkea tarkkuus kaksoi...
Katso tiedot
Tekniset ominaisuudet: Kansainvälisen edistyneeseen tekniikkaan perustuen tämän työstötyök...
Katso tiedot
Tekniset ominaisuudet: 45 ° VALTTAVA BED -pohjarakenne, tiukka ikääntymiskäsittely, sileä siru...
Katso tiedot
Tekniset ominaisuudet: Kansainvälisen edistyneeseen tekniikkaan perustuen tämän työstötyökalun...
Katso tiedot
Olemme ylpeitä esittäessäsi CJK-0660 Custom Precision Line Rail Precision CNC Lathe, vankka ja mo...
Katso tiedot
Tekniset ominaisuudet: Se voi leikata kaikenlaisia kääntöpintoja polkupyörällä, kuten kartiomaiset...
Katso tiedotDigitaalisten ja yritysasiantuntijoiden tiimi opastaa sinua oikeaan suuntaan.
Puhutaan
## •
 [email protected]
 +86-576-82879226
 Xialiangin teollisuusalue, Luqiaon piiri, Taizhou City, Zhejiangin maakunta, Kiina
Tekijänoikeus © Zhejiang Guoyu CNC COUNCH TOLEG Co., Ltd. Kaikki oikeudet pidätetään.
