

Tekniset ominaisuudet: Konetyökalu on yksisoluinen pystysuuntainen opasway-rakenne. Pylväs, po...
Katso tiedot
 Edeltävä
Nykyaikainen valmistus käsittelee yhä enemmän osia, jotka eroavat muodoltaan, pintaominaisuuksiltaan ja koneistusvaatimuksiltaan. Autojen komponentteja, teollisuuslaitteiden osia, elektroniikkakoteloita ja mekaanisia kokoonpanoja ei useinkaan saada valmiiksi yhdellä yksinkertaisella toimenpiteellä.
Tämä asettaa uusia vaatimuksia koneistuslaitteille. Koneen täytyy tehdä muutakin kuin poistaa materiaalia. Sen tulee tukea tarkkaa paikannusta, vakaata liikettä, joustavaa työkalun käyttöä ja sujuvaa koordinaatiota eri koneistustehtävien välillä.
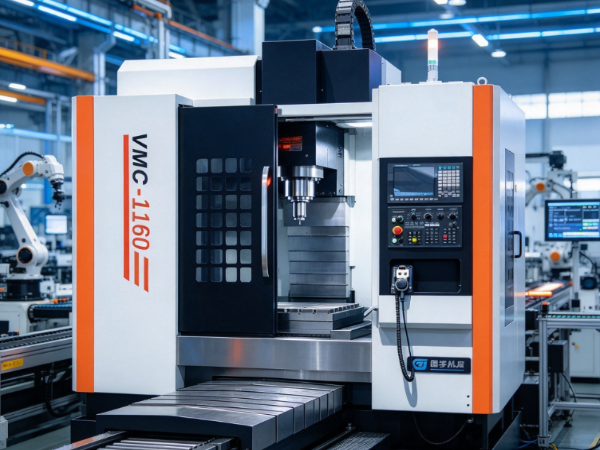
Lineaariset työstökeskukset ovat yleisiä teollisessa metallityöstössä ohjausurarakenteensa ja joustavan koneistuksen tukemisen ansiosta. Pöytä ja muut liikkuvat komponentit kulkevat lineaarisia ohjaimia pitkin, mikä voi tukea nopeaa liikettä ja reagoivaa asemointia tuotannon aikana.
Monimutkaisten työkappaleiden käsittely vaatii kuitenkin enemmän kuin koneen liikettä. Työkappaleen geometria, materiaalin ominaisuudet, kiinnitysrakenne, leikkausolosuhteet ja työstöjärjestys muodostavat kaikki lopputuloksen.
Voiko lineaarinen koneistuskeskus käsitellä monimutkaisia työkappaleita? Monissa sovelluksissa kyllä. Tärkeintä on ymmärtää, mitä kone voi tehdä ja kuinka se vastaa valmistettavan osan vaatimuksia.
Monimutkainen työkappale ei välttämättä ole suuri tai painava. Sen monimutkaisuus johtuu yleensä sen muodosta, pinnan ominaisuuksista, sisäisistä rakenteista tai valmistusvaatimuksista.
Joissakin osissa on paljon reikiä, uria, rakoja ja kaarevia pintoja. Toisissa on työstöalueita, joita on käsiteltävä useista suunnista. Tällaiset ominaisuudet vaikeuttavat tuotantoa, koska koneen on saavutettava eri asentoja ja säilytettävä sopivat leikkausolosuhteet.
Geometria on yksi tärkeimmistä tekijöistä. Yksinkertaisen tasapinnan omaava komponentti saattaa vaatia vain perusjyrsinnän. Osa, jossa on kulmat pinnat, kaarevat osat ja risteävät reiät, vaatii monimutkaisempaa työkalun liikettä ja paikoitusta.
Myös materiaalin ominaisuudet vaikuttavat vaikeuteen. Alumiini on yleensä helpompi leikata kuin monia karkaistuja metalleja. Ruostumaton teräs ja jotkin seokset lisäävät leikkausvastusta ja vaativat huolellisempaa prosessisuunnittelua.
Koko ja muoto lisäävät haasteita. Ohutseinäiset osat voivat deformoitua koneistuksen aikana, jos leikkausvoimia ei hallita. Pitkät työkappaleet saattavat tarvita lisätukea tärinän estämiseksi. Syviä onteloita on vaikea työstää, koska työkalujen käyttö ja lastunpoisto muuttuvat monimutkaisemmiksi.
Useat ominaisuudet voivat tehdä työkappaleesta haastavan:
Näiden ominaisuuksien ymmärtäminen auttaa valmistajia päättämään, sopiiko koneistuskeskus tiettyyn tuotantotehtävään.
Ohjausratarakenne on työstökeskuksen määrittävä ominaisuus. Lineaariset johteet kuljettavat koneen komponentteja määriteltyjä reittejä pitkin, jolloin pöytä ja muut liikkuvat osat kulkevat sujuvasti koneistuksen aikana.
Tämä järjestely auttaa, kun työkappale tarvitsee usein paikannusmuutoksia. Kone voi liikkua työstöpaikkojen välillä riippumatta kokonaan manuaalisesta säädöstä.
Ota metallikomponentti, joka vaatii jyrsimistä useilta pinnoilta, sitten poraamista ja kierteitystä. Koneistuskeskus voi koordinoida näitä toimintoja liikejärjestelmänsä ja koneistusohjaimiensa avulla, kunhan sen konfiguraatio tukee vaadittuja prosesseja.
Koneen liikeominaisuudet voivat myös leikata toimintojen välistä tyhjäkäyntiaikaa. Tämä auttaa tuotantoasetuksissa, joissa työkappaleilla on monia ominaisuuksia ja ne tarvitsevat toistuvaa työkalun sijoittelua.
Myös johteiden ja koneen rakenteen välisellä suhteella on merkitystä. Ohjaimet tukevat liikettä, kun taas runko muodostaa pohjan koneistukselle. Molempien on toimittava yhdessä, jotta käyttöolosuhteet pysyvät sopivina.
Lineaarista työstökeskusta voidaan käyttää:
Todellinen toiminta-alue riippuu koneen kokoonpanosta, karajärjestelystä, työkaluista ja ohjausjärjestelmästä.
Monimutkaisissa komponenteissa useiden toimintojen koordinointi yhdellä koneella voi vähentää työkappaleen siirtämistä eri koneista toiseen. Tämä yksinkertaistaa tuotannon suunnittelua ja auttaa vähentämään toistuvista manuaalisista paikoista johtuvia virheitä.
Materiaalien yhteensopivuus on avaintekijä koneistuslaitteita arvioitaessa. Monimutkaiset työkappaleet ovat eri metalleja, ja jokainen reagoi eri tavalla leikkausvoimiin ja lämpöön.
Alumiinia käytetään laajalti autojen osissa, elektroniikkakoteloissa ja teollisuuskomponenteissa. Se on melko helppo työstää ja se voidaan leikata monimutkaisiin muotoihin. Sopivilla työkaluilla ja leikkausolosuhteilla koneistuskeskukset voivat hoitaa alumiinin jyrsinnän, porauksen ja muut toiminnot.
Ruostumaton teräs on monissa tapauksissa vaikeampi työstää. Se voi tuottaa voimakasta leikkausvastusta ja lämpöä, joten valmistajien on mietittävä työkalun valintaa, leikkausolosuhteita ja lastunpoistoa.
Hiiliteräs on toinen yleinen materiaali. Sen työstökäyttäytyminen riippuu koostumuksesta ja kunnosta, ja eri laatulajit saattavat tarvita erilaisia tuotantojärjestelyjä.
Kupari ja kupariseokset palvelevat sähkökomponentteja ja muita teollisuustuotteita. Niillä on omat leikkausominaisuudet ja ne voivat tuottaa lastuja, jotka vaativat huolellista käsittelyä.
Jotkut seokset esiintyvät vaativissa mekaanisissa sovelluksissa. Niiden työstö saattaa vaatia erityistä huomiota työkalujen kulumiseen, kuumuuteen ja leikkausvakauteen.
Tämä taulukko antaa yleisen vertailun:
| Työkappaleen materiaali | Yleisiä koneistushaasteita | Asiaankuuluvat tuotantonäkökohdat |
|---|---|---|
| Alumiini | Lastunmuodostus ja pinnan viimeistely | Sopivat leikkuutyökalut ja lastunpoisto |
| Ruostumaton teräs | Leikkauskestävyys ja lämmöntuotanto | Työkalun kunto ja leikkausvakaus |
| Hiiliterästä | Erot kovuudessa ja materiaalikunnossa | Materiaalin valmistelu ja työkalujen valinta |
| Kupariseokset | Materiaalin pehmeys ja lastunkäsittely | Huippuluokan valinta ja pinnan laatu |
| Seostettu teräs | Työkalun kulumis- ja koneistuskestävyys | Asianmukainen koneistusstrategia |
| Valurauta | Pölyn ja lastun hallinta | Työalueen suojaus ja puhdistus |
Koneistuskeskus pystyy käsittelemään monia näistä materiaaleista, mutta kone ei yksin ratkaise lopputulosta. Työkaluilla, työnpidolla, koneistusstrategialla ja materiaalin valmistelulla on kaikki roolinsa.
Valmistajien tulee arvioida todellinen materiaali- ja työkappaleen suunnittelu ennen tavanomaiseen tuotantoon tarkoitettujen laitteiden valitsemista.
Vaikka koneistuskeskus liikkuisi hyvin, monimutkaisia työkappaleita voi olla vaikea työstää ilman oikeaa työkalua ja pitoa.
Työkalu määrittää, kuinka kone on vuorovaikutuksessa materiaalin kanssa. Erilaiset työkalut sopivat erilaisiin toimintoihin. Päätyjyrsimet käsittelevät yleensä pintatyöstöä ja muotoilua, porat tekevät reikiä, kierretyökalut muodostavat sisäkierteitä ja erikoisleikkurit käsittelevät tiettyjä profiileja.
Monimutkainen työkappale voi tarvita useita työkaluja yhdessä tuotantosyklissä. Koneen työkalunvaihtojärjestely mahdollistaa sen liikkumisen toimintojen välillä ilman toistuvaa manuaalista puuttumista.
Työkalun valinnassa on kuitenkin otettava huomioon koneistusalueen muoto ja saavutettavuus. Avoimella pinnalla hyvin toimiva työkalu ei välttämättä ylety kapeaan uraan tai syvään onteloon, joten työkalun pituus, halkaisija ja muoto ovat tärkeitä.
Työnteko on yhtä merkittävää. Työkappaleen tulee pysyä vakaana, kun työkalu poistaa materiaalia. Jos osa liikkuu tai tärisee, pinta voi tulla epätasaiseksi ja mitat voivat vaihdella.
Eri työkappaleet saattavat tarvita erilaisia kiinnikkeitä:
Tavalliset koneruuvit
Nämä sopivat moniin säännöllisen muotoisiin komponentteihin. Ne pitävät työkappaletta tukevasti paikallaan ja tarjoavat kätevän pääsyn useille työstöalueille.
Räätälöidyt kalusteet
Mukautetut valaisimet auttavat, kun komponentilla on epätavallinen muoto tai se tarvitsee erityistä sijoittelua. Ne tukevat epäsäännöllisiä osia ja pitävät asennuksen toistettavana.
Modulaariset työpistejärjestelmät
Modulaarisilla järjestelyillä valmistajat voivat säätää kiinnitysasettelua eri työkappalemalleille, mikä auttaa silloin, kun tuotetyypit vaihtuvat usein.
Erityiset tukirakenteet
Ohutseinäiset, pitkät tai herkät osat saattavat tarvita lisätukea liikkeen ja muodonmuutosten rajoittamiseksi leikkauksen aikana.
Kiinnitysrakenne ei saa estää työkalujen pääsyä tai häiritä koneen liikettä. Valmistajien on suunniteltava työskentely koko koneistusprosessia silmällä pitäen.
Koneen jäykkyydellä on suuri merkitys metallintyöstyksessä. Leikkauksen aikana työkalu työntää työkappaletta samalla kun koneen rakenne ja kiinnike työntyvät taaksepäin. Jos järjestelmä ei ole tarpeeksi vakaa, tärinä tai ei-toivottu liike voi vaikuttaa tulokseen.
Lineaarinen koneistuskeskukset tukevat liikkuvia komponentteja lineaaristen johteiden kautta. Suorituskyky riippuu siitä, miten ohjaimet, koneen runko, kararakenne ja työpistejärjestelmä toimivat yhdessä.
Ohjausratojen järjestely vaikuttaa liikkuvien komponenttien liikkumiseen. Sileä liike ei kuitenkaan automaattisesti takaa vakaata leikkausta kaikissa tilanteissa.
Monimutkaisissa työkappaleissa eri työstöalueet voivat luoda erilaisia leikkauskuormia. Materiaalin poistamiseen suurelta tasaisella pinnalta liittyy erilaisia voimia kuin kapean raon tai syvän taskun leikkaamiseen.
Jäykkyydestä tulee erityisen tärkeä, kun:
Valmistajien tulee myös miettiä, miten työkappale reagoi leikkausvoimiin. Jäykkä metallilohko käyttäytyy eri tavalla kuin ohut alumiinikotelo. Vaikka kone pysyisi vakaana, joustava työkappale voi vääntyä sopimattomissa työstöolosuhteissa.
Hyvä työstöstrategia tasapainottaa työkalun liikkeen, leikkausvoimat, kiinnittimen tuen ja materiaalin poiston, joten kone ja työkappale toimivat yhtenä koordinoituna järjestelmänä.
Haasteena monimutkaisen osien valmistuksessa on useiden ominaisuuksien koneistus ilman, että työkappaleen asentoa toistuvasti vaihdetaan.
Joka kerta kun komponentti poistetaan ja sijoitetaan uudelleen, kohdistuserot voivat hiipiä sisään. Tämä voi vaikuttaa reikien, pintojen ja muiden ominaisuuksien väliseen suhteeseen.
Koneistuskeskus voi vähentää toistuvaa käsittelyä, kun sen työstöalue ja konfiguraatio mahdollistavat useiden toimintojen suorittamisen yhdessä kokoonpanossa.
Kuvittele teollinen asennuskomponentti. Se saattaa vaatia tasaisen asennuspinnan, useita porattuja reikiä, kierteitettyjä aukkoja ja sivuuria. Sen sijaan, että kullekin toimenpiteelle siirrettäisiin erillisiä koneita, sopiva koneistuskeskus voi suorittaa suuren osan työstä koordinoidulla työkalun ja pöydän liikkeellä.
Tämä lähestymistapa voi tuoda useita tuotantoetuja:
Jokaista monimutkaista työkappaletta ei kuitenkaan voida viimeistellä yhdellä kokoonpanolla. Joissakin osissa on ominaisuuksia useilla sivuilla tai pinnoilla, joihin käytettävissä oleva konejärjestely ei pääse käsiksi.
Tällaisissa tapauksissa valmistajien saattaa olla tarpeen sijoittaa työkappale uudelleen tai lisätä kiinnikkeitä. Työstöjärjestys tulee suunnitella siten, että se rajoittaa tarpeetonta käsittelyä ja pitää kaikki ominaisuudet käytettävissä.
Tietokoneavusteinen valmistusohjelmisto voi auttaa tässä. Tuotantotiimit voivat suunnitella työkaluradat ja tarkastella mahdollisia koneistusongelmia ennen varsinaisen tuotannon aloittamista.
Lineaarisilla koneistuskeskuksilla on joustavia ominaisuuksia, mutta monimutkaiset työkappaleet voivat silti aiheuttaa useita tuotannon haasteita.
Työkalujen käyttö on yleistä. Syvät taskut, kapeat kanavat ja sisäiset ominaisuudet voivat rajoittaa leikkuutyökalun liikettä. Pitkät työkalut voivat saavuttaa vaikeita alueita, mutta ne ovat alttiimpia tärinälle ja taipumiselle.
Sirun poistaminen on toinen huolenaihe. Poistetun materiaalin on poistuttava leikkausalueelta. Jos lastut kerääntyvät työkalun ympärille tai ontelon sisään, pinnan laatu voi kärsiä ja leikkaus voi keskeytyä.
Lämmönhallinta on myös tärkeää. Leikkaus tuottaa lämpöä, ja jotkut materiaalit ovat herkempiä lämpötilalle kuin toiset. Liian suuri lämpö voi vaikuttaa työkalun kuntoon ja työkappaleen mittoihin.
Ohutseinäiset osat vaativat erityistä huolenpitoa. Niiden rakenteet eivät ehkä kestä hyvin leikkausvoimia, ja jos koneistusjakso poistaa materiaalia epätasaisesti, komponentti voi deformoitua.
Huolellinen tuotannon suunnittelu voi vastata näihin haasteisiin.
| Koneistushaaste | Mahdollinen vaikutus | Mahdollinen valmistusmenetelmä |
|---|---|---|
| Rajoitettu pääsy työkaluihin | Epätäydellinen tai vaikea työstö | Tarkista työkalun geometria ja koneistussuunta |
| Sirun kerääntyminen | Pintavaurio tai keskeytynyt leikkaus | Paranna lastunpoistojärjestelyjä |
| Liiallinen kuumuus | Työkalun kuluminen tai työkappaleen muodonmuutos | Säädä leikkausolosuhteet ja jäähdytys |
| Työkappaleen tärinä | Epätasaiset pinnat ja koneistusvaihtelut | Paranna kalusteen tukea |
| Ohutseinämän muodonmuutos | Muutokset komponenttien muodossa | Suunnittele materiaalin poisto huolellisesti |
| Toistuva uudelleensijoitus | Kohdistuserot | Optimoi työstösarjat ja kiinnikkeet |
Arvioi kone osana koko tuotantojärjestelmää. Työkalut, ohjelmistot, kiinnikkeet, materiaalin valmistelu ja käyttäjäkokemus edistävät monimutkaisten osien käsittelyä.
Sopivan koneistuskeskuksen valinta alkaa todellisista tuotantovaatimuksista. Valmistajien ei pitäisi valita laitteita pelkästään yleisistä konekuvauksista. Ratkaiseva kysymys on, pystyykö kone käsittelemään aiottujen työkappaleiden tarvitsemaa geometriaa, materiaalia ja operaatioita.
Työkappaleen koko ja muoto ovat hyviä lähtökohtia. Työalueen tulee antaa komponentin istua turvallisesti ja riittävästi tilaa tarvittaville työkalun liikkeille ja kiinnityksille.
Myös työstötoimenpiteiden määrällä ja tyypillä on merkitystä. Jyrsintä, porausta ja kierretystä vaativa osa voi vaatia erilaisen koneen konfiguraation kuin enimmäkseen pintatyöstöä.
Ota materiaalin ominaisuudet huomioon valinnassa. Alumiinin kanssa työskentelevällä valmistajalla voi olla erilaiset tarpeet kuin yhdellä ruostumattoman teräksen tai metalliseosten käsittelyllä.
Myös työkalukapasiteetti ja muutosjärjestelyt ovat tärkeitä. Monimutkaiset työkappaleet saattavat tarvita useita leikkaustyökaluja, ja koneen tulee tukea suunniteltua tuotantojaksoa.
Muita huomioita ovat:
Myös valmistajien tulee katsoa eteenpäin. Koneistuskeskus voi alkaa rajallisesta osien valikoimasta, mutta tuotesuunnittelu ja asiakkaiden vaatimukset muuttuvat. Laitevalinnan tulee ottaa se huomioon.
Ennen tavanomaisen tuotannon aloittamista koetyöstyksellä voidaan varmistaa, sopivatko valittu kone, työkalut, kiinnikkeet ja työstöjärjestys aiottuun työkappaleeseen. Näin valmistajat voivat havaita ongelmat ja säätää niitä ennen rutiininomaiseen valmistukseen siirtymistä.
Lineaarisilla koneistuskeskuksilla voidaan käsitellä monia monimutkaisia työkappaleita, kun niiden rakenne, liikeominaisuudet, työkalut ja työstön pito vastaavat tuotantovaatimuksia. Heidän tehtävänsä on muutakin kuin leikkuutyökalun siirtäminen suoraa polkua pitkin. Ne ovat osa koordinoitua valmistusjärjestelmää, jossa koneen liike, materiaalin käyttäytyminen, työkalujen käyttö ja prosessin suunnittelu toimivat yhdessä tuottaakseen komponentteja, joilla on erilaisia muotoja ja työstöominaisuuksia.

Tekniset ominaisuudet: Konetyökalu on yksisoluinen pystysuuntainen opasway-rakenne. Pylväs, po...
Katso tiedot
Tekniset ominaisuudet: Se voi leikata kaikenlaisia kääntöpintoja polkupyörällä, kuten kartio...
Katso tiedot
Tekniset ominaisuudet: Integroitu täysin suljettu suoja, vahva ja tukeva, vakaa toiminta ja pi...
Katso tiedot
Tekniset ominaisuudet: Line Rail CNC -sarvit on otettu kiinteästi valettu 250 materiaaliin...
Katso tiedot
Tekniset ominaisuudet: Se voi automaattisesti kääntää kaikenlaisia kääntöpintoja, kuten syli...
Katso tiedot
Tekniset ominaisuudet: Se voi leikata kaikenlaisia kääntöpintoja polkupyörällä, kuten kartiomaiset...
Katso tiedotDigitaalisten ja yritysasiantuntijoiden tiimi opastaa sinua oikeaan suuntaan.
Puhutaan
## •
 [email protected]
 +86-576-82879226
 Xialiangin teollisuusalue, Luqiaon piiri, Taizhou City, Zhejiangin maakunta, Kiina
Tekijänoikeus © Zhejiang Guoyu CNC COUNCH TOLEG Co., Ltd. Kaikki oikeudet pidätetään.
